


Как заменить уплотнительный шнур в печи-камине: подбор диаметра, клея и проверка дверцы
Уплотнительный шнур в топочной дверце печи-камина выполняет функцию критически важного барьера, обеспечивающего герметизацию камеры сгорания. В современных отопительных приборах закрытого типа именно абсолютная герметичность контура позволяет управлять интенсивностью горения, реализовывать процессы вторичного дожига пиролизных газов и обеспечивать работу системы «чистое стекло». Со временем из-за циклического термического расширения металла, постоянного трения и химического воздействия агрессивных продуктов горения уплотнительный материал деградирует. Он теряет изначальную упругость, уплотняется и перестает компенсировать зазоры, что приводит к неконтролируемому подсосу кислорода, снижению коэффициента полезного действия печи и риску выброса угарного газа в помещение.
Для успешного восстановления технических характеристик отопительного прибора недостаточно просто установить новый эластичный элемент. Процедура требует инженерного подхода: грамотного расчета монтажного диаметра с учетом геометрии чугунного литья, выбора волокна с соответствующим температурным пределом и применения специализированной неорганической химии для фиксации. Данное руководство представляет собой исчерпывающую пошаговую инструкцию по диагностике, подбору компонентов и самостоятельной замене дверного уплотнения в строгом соответствии с теплотехническими нормами.
Когда нужно менять уплотнительный шнур в печи-камине
Любой изолирующий элемент топочной камеры обладает конечным эксплуатационным ресурсом, который напрямую зависит от температурных режимов, частоты использования печи и качества применяемого древесного топлива. Своевременная диагностика состояния уплотнителя позволяет предотвратить термические деформации чугунного корпуса, возникающие из-за локального перегрева при избыточной тяге. Понимание механизмов износа и методов объективного контроля герметичности является базовым навыком безопасной эксплуатации камина.
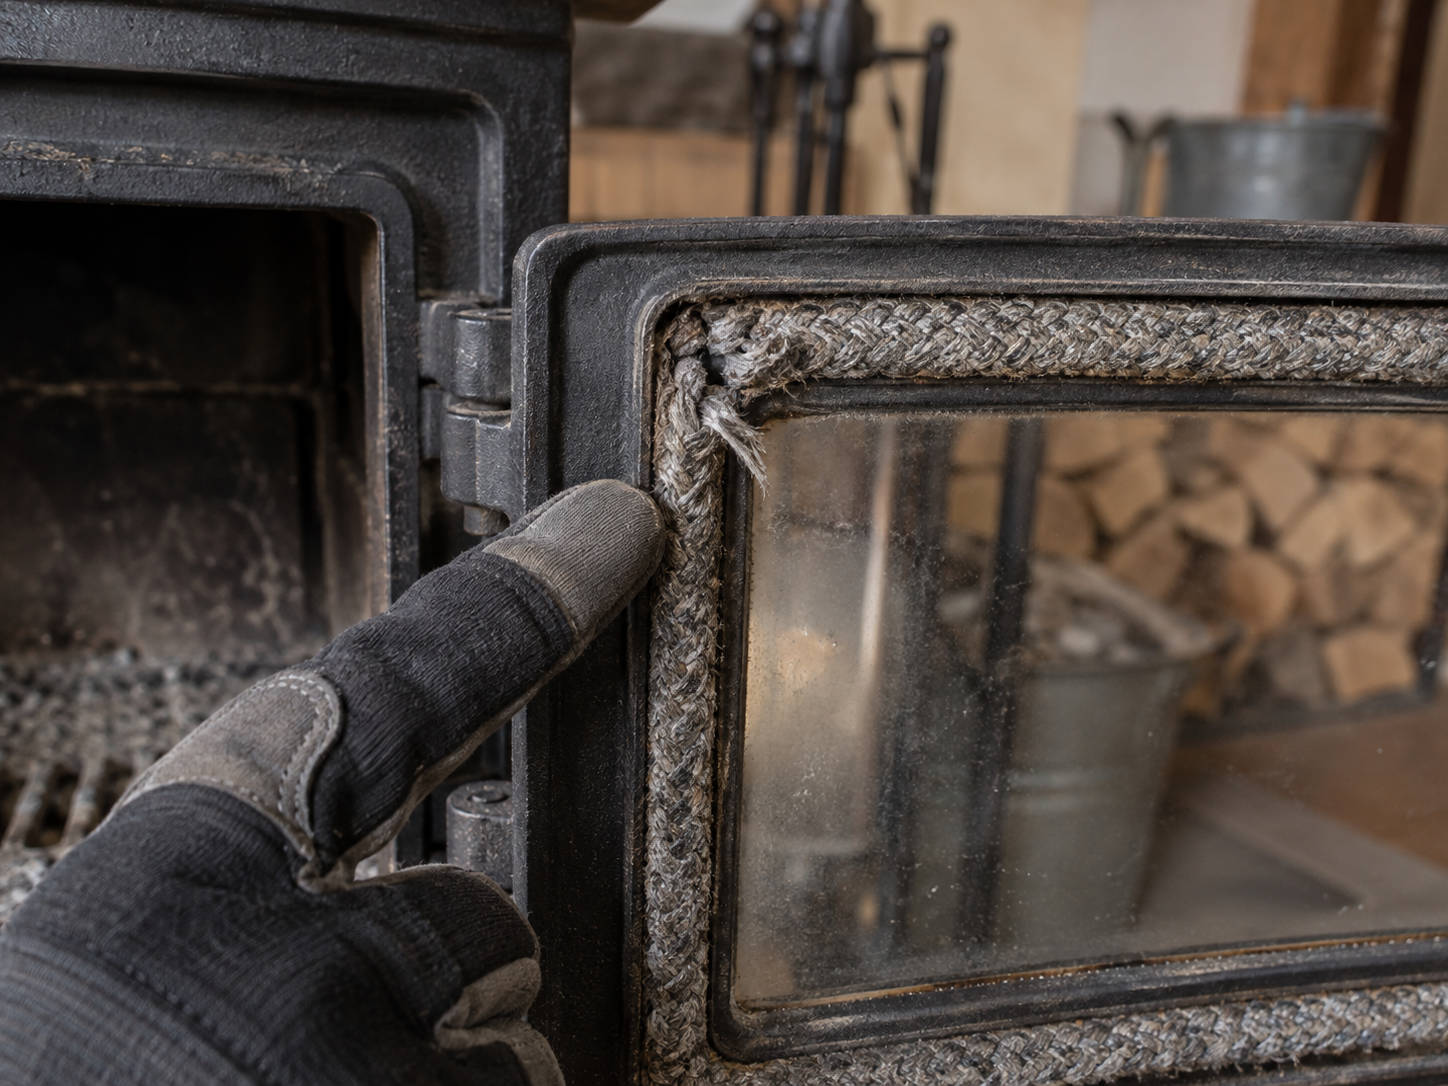
Основные признаки износа уплотнительного шнура
В процессе эксплуатации уплотнительный шнур подвергается так называемой «остаточной деформации сжатия» (compression set). Это физическое явление, при котором материал под длительным воздействием давления и высоких температур утрачивает свою способность восстанавливать исходную форму. Характерными визуальными и механическими признаками критического износа являются сильное сплющивание профиля, потеря эластичности (одеревенение волокон), разрывы внешнего плетения, выпадение отдельных нитей и расслоение структуры. Также показателем к замене служит отслоение шнура от посадочного паза, сопровождающееся разрушением старого клеевого шва.
Важно понимать, что изменение цвета материала — его потемнение или покрытие слоем дисперсной сажи — является естественным следствием работы в условиях топки и само по себе не диктует необходимость замены. Осмотр уплотнителя следует проводить исключительно на полностью остывшей печи, применяя метод тактильного контроля. При нажатии пальцем рабочий шнур должен демонстрировать упругое сопротивление. Особое внимание при инспекции необходимо уделять зонам максимальных механических и термических нагрузок: углам дверной рамки, нижнему участку соединения концов, а также области, прилегающей к запорному механизму, где локальное давление максимально. Если обнаружены серьезные повреждения или утрата упругости даже на небольшом отрезке, замене подлежит весь контур уплотнения целиком. Локальное приклеивание отдельных ремонтных кусков недопустимо, поскольку это создает точки неравномерного напряжения, способные спровоцировать трещины в каминном стекле.
Как проверить уплотнение дверцы бумажной полоской
Для перевода субъективной оценки плотности прижима в объективную плоскость применяется стандартизированный тест с использованием полоски обычной офисной бумаги. Данный метод позволяет с высокой точностью выявить локальные участки нарушения герметичности, где шнур больше не создает необходимого контактного давления на ответную поверхность чугунного или стального корпуса.
Порядок проведения диагностического теста:
- Из стандартного листа бумаги нарежьте несколько полосок шириной около 50 мм. Такая ширина обеспечивает оптимальную площадь трения для оценки.
- Поместите полоску бумаги между уплотнителем и плоскостью корпуса на полностью холодной печи.
- Закройте дверцу штатным способом, переведя запорную рукоятку в крайнее закрытое положение.
- Попытайтесь вытянуть бумажную полоску на себя.
Проверку прилегания необходимо последовательно выполнить по всему периметру: вдоль верхней и нижней кромок, со стороны осевых петель, в зоне замка и в каждом из четырех углов. Если на определенном участке бумага свободно перемещается в зазоре или извлекается без ощутимого сопротивления, это является прямым свидетельством того, что уплотнительный шнур деградировал и подлежит замене. Выраженное механическое сопротивление или разрыв волокон бумаги при натяжении подтверждают достаточную плотность прижима. При этом крайне важно анализировать результаты в комплексе: если бумага свободно выходит только со стороны петель, причиной недостаточного прижима может быть износ или провисание самой дверной фурнитуры, а не только деградация шнура. Следует учитывать, что бумажный тест оценивает исключительно макроскопический механический контакт и не является абсолютным прибором для измерения газонепроницаемости топки под давлением тяги.
Как правильно подобрать уплотнительный шнур для печи-камина
Выбор нового уплотнительного контура — это инженерная задача, от правильного решения которой зависит аэродинамика топочной камеры и долговечность дверного механизма. Ошибка в расчетах диаметра, жесткости плетения или термического класса волокна приведет либо к сохранению подсоса воздуха, либо к возникновению критических напряжений в чугунных деталях.
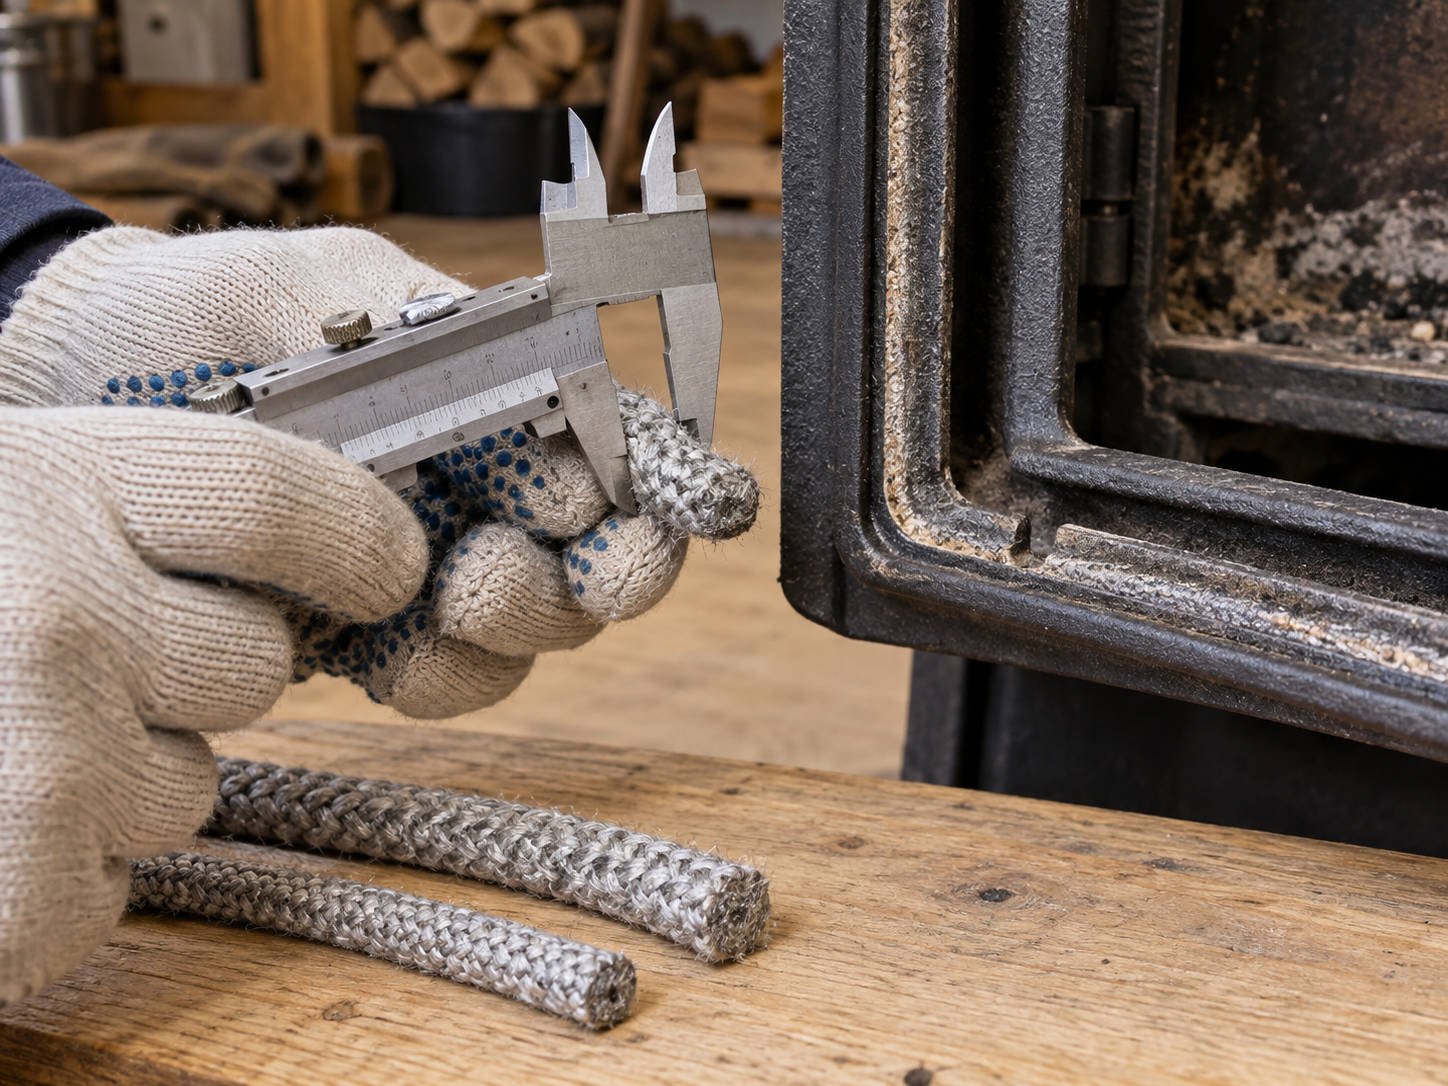
Как определить нужный диаметр шнура: по паспорту, старому уплотнителю и посадочному пазу
Наиболее достоверным и безопасным методом подбора параметров является обращение к технической документации завода-изготовителя печи. Спецификации оригинального уплотнителя, его артикул и точные геометрические размеры указываются в инструкции по эксплуатации, деталировках запасных частей или на официальном портале сервисной поддержки. В индустрии стандартизированы несколько базовых диаметров: 4, 6, 8, 10, 12, 14 и 16 мм.
При отсутствии доступа к заводским спецификациям прибегают к инструментальным замерам. Использовать старый шнур в качестве эталона следует с большой осторожностью: штангенциркуль покажет размер сплющенного, деформированного материала, который может быть на 1–3 мм меньше изначального фабричного диаметра. Более точную картину дает прямое измерение геометрии посадочного паза на самой дверце. Замеряется ширина и глубина профиля (чаще всего он имеет U-образную или трапециевидную форму). При этом искомый диаметр шнура не равен ширине паза: он должен превышать ее на величину, обеспечивающую плотную посадку «в натяг» и выступание материала над плоскостью рамки для последующего сжатия.
Последствия неправильного подбора диаметра критичны. Установка слишком тонкого шнура не обеспечит перекрытия зазора между рамкой и корпусом. Это приведет к паразитному подсосу воздуха, неконтролируемому разгоранию топлива и снижению эффективности печи. Напротив, интеграция слишком толстого шнура потребует избыточного физического усилия для перевода замка в закрытое положение. Повышенная механическая нагрузка трансформируется в напряжения изгиба на осях петель и в самом теле чугунной рамки. Выбирать уплотнитель увеличенного диаметра с расчетом «на большую надежность и плотность» категорически запрещено: при тепловом расширении металла в условиях отсутствия демпфирующего зазора стекло или чугунная рама могут получить фатальные трещины.
Какой материал и форму шнура выбрать
Производители выпускают уплотнительные элементы из различных огнеупорных минеральных и синтетических волокон. Каждый материал обладает специфическим пределом термостойкости, модулем упругости и химической инертностью. Использование шнуров на основе хризотилового или амфиболового асбеста в современных бытовых печах настоятельно не рекомендуется из-за доказанной канцерогенной опасности микроволокон, выделяющихся при истирании.
Сравнение основных современных материалов:
- Стекловолоконные шнуры (E-glass): Наиболее распространенный стандарт в бытовом сегменте. Изготавливаются из алюмоборосиликатного стекла, выдерживают постоянную рабочую температуру до 450–550 °C и кратковременные пики до 850 °C. Обладают плотным жестким плетением, обеспечивающим высокую износостойкость при умеренных термических нагрузках.
- Базальтовые шнуры: Производятся из расплава вулканических горных пород. Демонстрируют температурную устойчивость до 700 °C (кратковременно до 1000 °C). Главные технические преимущества базальта — превосходная эластичность, высокая устойчивость к кислотному конденсату (соляной и серной кислотам, образующимся при сгорании некоторых видов топлива) и отличные свойства звукопоглощения при закрывании дверцы.
- Керамические и кремнеземные шнуры: Относятся к классу высокотемпературных огнеупоров, спроектированных для экстремальных условий эксплуатации до 1100–1200 °C. Они отличаются минимальной теплопроводностью, абсолютной химической нейтральностью и длительным сроком службы (десятки лет), не выделяя токсинов даже при каталитическом горении сажи.
Геометрия сечения (круглая, квадратная или плоская) подбирается строго под архитектуру посадочного места. Круглые шнуры оптимальны для U-образных пазов, квадратные лучше фиксируются в широких прямоугольных каналах, а плоские ленты применяются там, где выраженный паз отсутствует (чаще всего для демпфирования стеклокерамики). Плотность плетения также варьируется: рыхлые (мягкие) шнуры легче адаптируются к неровностям чугунного литья, тогда как плотные дольше сопротивляются сплющиванию. Некоторые изделия проходят поверхностную обработку графитом, что снижает коэффициент трения и предотвращает прилипание к раскаленному металлу корпуса. Визуальный цвет (черный, серый, белый) не является индикатором химических свойств и служит лишь для эстетической маскировки нагара. Важно четко разделять материалы: плоская самоклеящаяся лента для стекла не обладает нужным объемом и упругостью, чтобы заменить основной фасадный контур уплотнения дверцы.
| Характеристика | Стекловолокно | Базальтовое волокно | Кремнезем / Керамика |
| Пиковая термостойкость | до 850 °C | до 1000 °C | до 1200 °C |
| Механическая эластичность | Средняя | Высокая | Средняя |
| Стойкость к кислотам | Удовлетворительная | Отличная | Отличная |
| Целевое применение | Дверцы бытовых печей, стандартные камины | Отопительные котлы, печи длительного горения | Промышленные топки, камины экстремального нагрева |
Как рассчитать необходимую длину шнура и проверить его перед покупкой
Точный расчет длины предотвращает нехватку материала на финальном этапе стыковки или образование излишков, которые придется утилизировать. Для вычисления необходимой длины посадочный канал измеряется по всему внутреннему периметру дверцы с помощью гибкой измерительной ленты (рулетки) или толстой нити, которая затем прикладывается к линейке.
При расчетах для строгих прямоугольных дверец периметр вычисляется по формуле суммы сторон, умноженной на два. Для арочных, радиусных или кастомных конфигураций нить прокладывается строго по центральной оси паза, повторяя каждый изгиб. Критически важное правило: в процессе измерения, примерки и монтажа шнур категорически запрещается растягивать вдоль продольной оси. Согласно законам механики деформируемых тел, продольное растяжение волокнистого шнура неминуемо ведет к сужению его поперечного сечения (эффект Пуассона). Впоследствии, при термических циклах, растянутый шнур даст значительную усадку, обнажив зазоры. Инструкции предписывают приобретать материал с небольшим запасом, добавляя 2–3 мм на каждый погонный метр, чтобы компенсировать провисание в канале и сформировать плотное прилегание концов.
При покупке в розничной сети необходимо подвергнуть шнур визуальному и тактильному контролю. Оценивается стабильность калибра по всей длине, отсутствие разрывов несущих нитей оплетки, качество скрутки и соответствие заявленного термического класса вашим задачам. Оптимальным решением всегда выступает приобретение оригинального ремонтного комплекта от производителя печи, в который уже включен шнур точной длины, необходимый объем специализированного клея и термостойкий скотч для обработки торцов.
Чем приклеить уплотнительный шнур в печи-камине
Для надежной пространственной фиксации уплотнителя внутри гладкого металлического канала требуется применение химических составов, способных переносить экстремальные термодинамические нагрузки. Использование стандартной строительной химии в зоне прямого огневого воздействия недопустимо, так как органические полимеры деградируют при температурах, значительно уступающих рабочим параметрам топки.
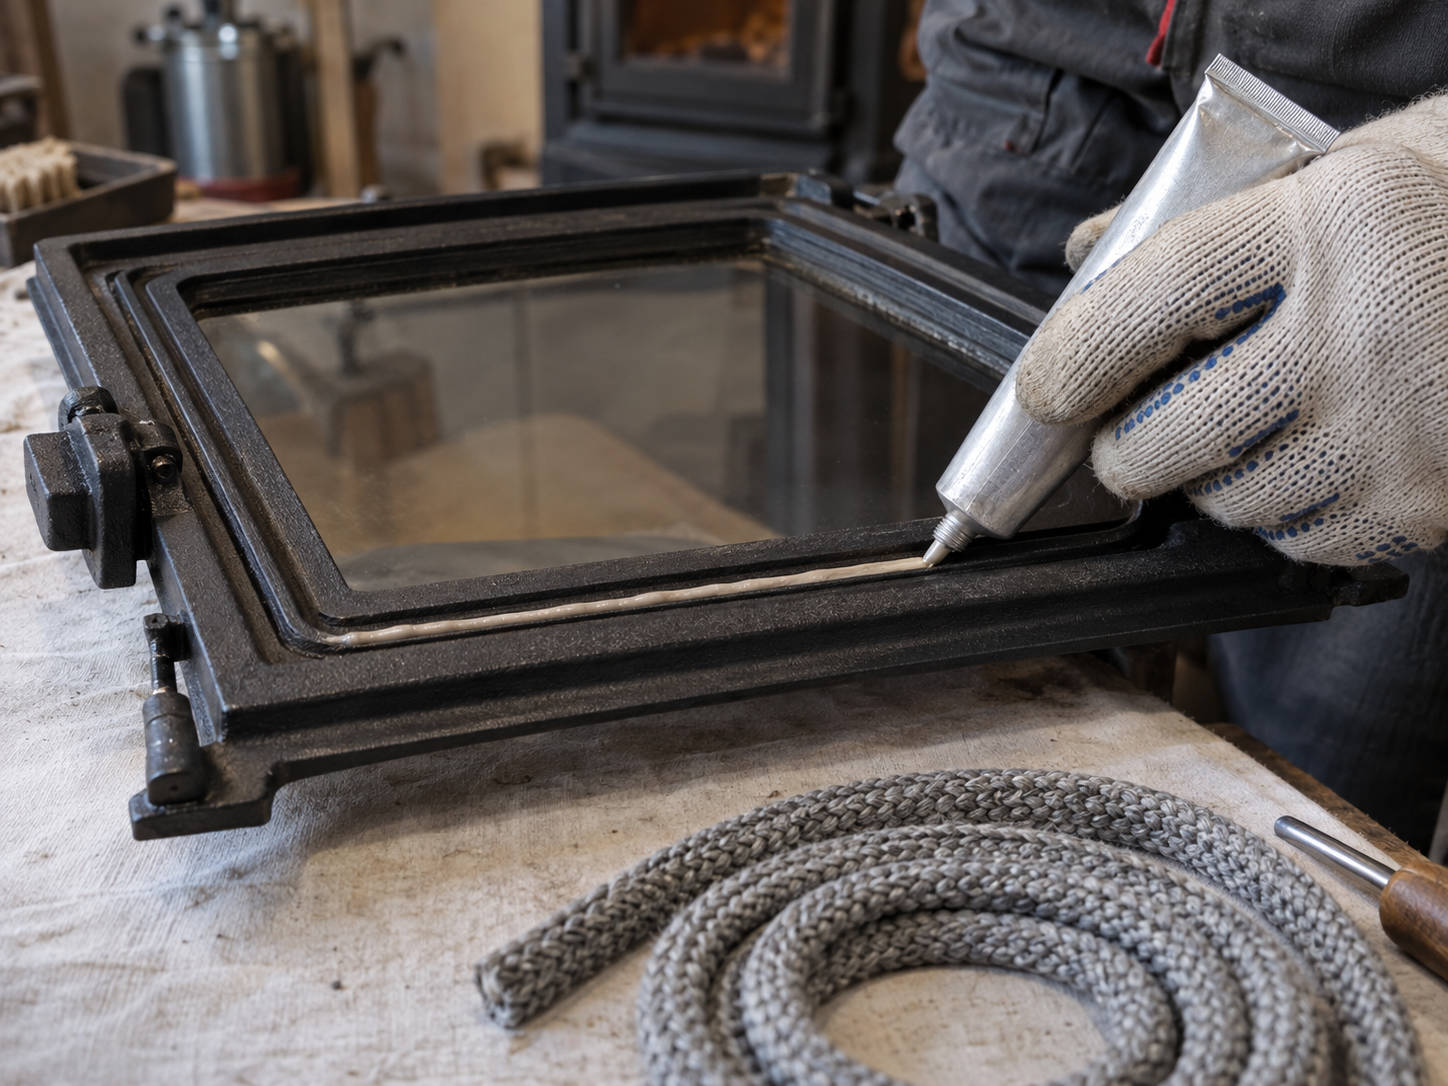
Какой термостойкий клей подходит для уплотнительного шнура
Клеящий состав выполняет функцию прочного адгезионного моста между металлом чугунной рамки и минеральным волокном шнура, препятствуя его выпадению под воздействием гравитации и физического трения при закрывании. Для этих задач разработаны узкоспециализированные высокотемпературные клеи и огнеупорные мастики.
Ключевым критерием выбора является температурный порог деградации полимерной или минеральной матрицы клея. Для монтажа шнуров в каминных дверцах, где температура контактирующих газов достигает критических значений, применяются неорганические силикатные клеи (на основе силиката натрия или жидкого стекла) с добавлением шамота, каолина или алюмосиликатного цемента. Такие составы выдерживают долговременные нагрузки от 1000 °C до 1300–1500 °C. После полной полимеризации они образуют жесткий, камнеподобный термопрочный шов, обладающий коэффициентом термического расширения, близким к показателям металла.
На рынке также широко представлены высокотемпературные силиконовые клеи-герметики (часто красного или черного цвета). Несмотря на их высокую эластичность и отличную адгезию, их предел термостойкости органической кремнийуглеродной цепи физически ограничен диапазоном 250–350 °C. Использование таких герметиков в зоне непосредственной близости к открытому пламени часто приводит к их выгоранию, превращению в белый порошок и выпадению шнура. Применение обычных дисперсионных клеев (ПВА), универсальных монтажных составов («жидкие гвозди»), стержневого термоклея или бытовых санитарных герметиков категорически запрещено. При нагреве они не только мгновенно разрушатся, но и станут источником едкого токсичного дыма и риска воспламенения. Следует отметить, что в некоторых конструкторских решениях премиальных печей шнур фиксируется без клея — исключительно за счет прецизионной геометрии сужающегося трапецеидального паза, что необходимо учитывать перед началом работ.
| Тип химического состава | Максимальная температура | Основа и структура шва | Область применения в печном деле |
| Силикатный печной клей | 1200–1500 °C | Силикат натрия, каолин. Шов жесткий, каменный. | Приклеивание шнуров к металлу, кладка шамота. |
| Термостойкий силиконовый герметик | 250–350 °C | Силиконовый полимер. Шов эластичный, резиноподобный. | Уплотнение дымоходов, фланцев котлов, духовых шкафов. |
| Универсальные клеи (ПВА, жидкие гвозди) | 100–120 °C | Органические полимеры. | Недопустимо. Выгорают с выделением токсинов. |
Как наносить клей и сколько он должен сохнуть
Адгезия силикатных составов всецело зависит от качества подготовки поверхности. Клей наносится только на обнаженный, очищенный от углеродистых отложений (сажи) и химически обезжиренный металл посадочного канала. Согласно технологическим картам производителей, состав необходимо распределять ровным, тонким и непрерывным слоем по дну паза.
Формирование избыточного клеевого валика является грубой ошибкой: при позиционировании шнура излишки силикатной массы будут выдавлены за пределы канала. Затвердевший на краях рамки каменный клей не позволит уплотнителю корректно сжаться, создаст жесткие точки контакта со стеклом или ответным корпусом печи, нарушив тем самым кинематику закрывания. Важно избегать попадания клея на движущиеся элементы запорного механизма и стеклокерамику.
Процесс отверждения силикатных клеев представляет собой сложную физико-химическую реакцию с испарением связанной воды. Первоначальное схватывание (образование поверхностной пленки) происходит за 15–20 минут. Однако для полного отверждения во всем объеме шва требуется значительное время — от 24 до 48 часов, в зависимости от толщины слоя и влажности воздуха. Инициировать растопку печи до истечения этого срока категорически запрещено. Если подвергнуть сырой клей интенсивному нагреву, вода внутри состава закипит, и давление пара разорвет внутреннюю структуру неорганического цемента, превратив его в хрупкую пористую массу, лишенную адгезионной прочности. Окончательный регламент сушки всегда диктуется паспортом безопасности конкретного продукта.
Что понадобится для самостоятельной замены шнура
Тщательная заблаговременная подготовка инструментальной базы и расходных материалов является залогом непрерывного и качественного ремонтного процесса. Заминки, связанные с поиском нужного инструмента при уже нанесенном быстросохнущем клее, недопустимы.
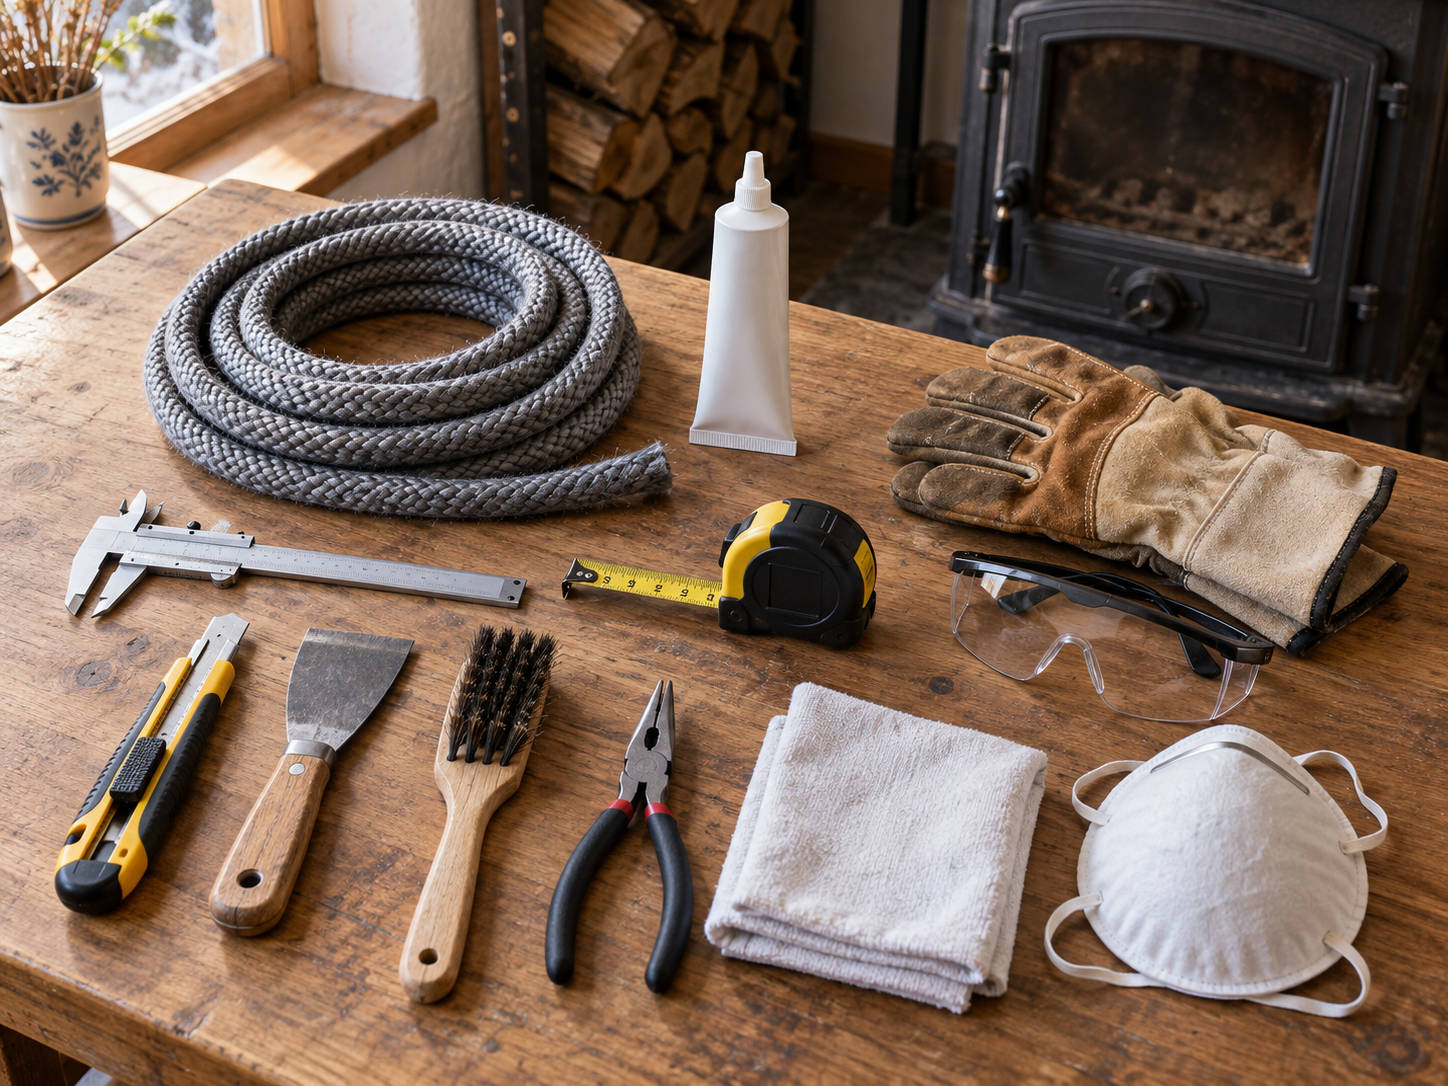
Инструменты и расходные материалы
Для соблюдения технологии демонтажа и установки уплотнителя потребуется следующий специализированный инвентарь:
- Оригинальный или совместимый уплотнительный шнур выверенного диаметра и термостойкости, с запасом по длине.
- Силикатный высокотемпературный клей (до 1200 °C) в тюбике или картридже, если фиксация предусмотрена проектом.
- Штангенциркуль и измерительная рулетка для точной калибровки размеров.
- Острый технический нож или промышленные ножницы для чистого среза волокон без их сминания.
- Узкий металлический шабер (скребок) или плоская отвертка для удаления остеклованного старого клея.
- Жесткая металлическая щетка (корщетка) для абразивной очистки посадочного канала до голого чугуна.
- Плоскогубцы с длинными губками для захвата и извлечения прикипевших остатков волокна.
- Безворсовые салфетки и летучий растворитель (ацетон или изопропиловый спирт) для обезжиривания металла перед склейкой.
- Алюминиевая или специализированная термостойкая лента для бандажирования концов шнура, препятствующая их расплетению.
- Средства индивидуальной защиты: плотные перчатки, защитные очки и респиратор (мелкая пыль от кремнеземных волокон и сажи представляет опасность для дыхательных путей).
- Толстый картон, фанера или защитный плед для обустройства безопасной рабочей поверхности под снятую дверцу.
Как подготовить печь и дверцу к работе
Ремонтно-восстановительные работы инициируются исключительно на полностью выведенном из эксплуатации тепловом агрегате. Печь должна остыть до температуры окружающей среды, а зольный ящик и колосниковая решетка должны быть полностью очищены от тлеющих углей, выделяющих угарный газ. Рабочую зону необходимо обеспечить ярким направленным освещением. Напольное покрытие вокруг камина, а также внешние декоративные элементы фасада и стекло следует защитить малярным скотчем и плотным картоном от случайных царапин и попадания химических реагентов.
Анализ кинематики петель определяет дальнейший алгоритм действий: допускается ли замена шнура на весу, или дверцу необходимо демонтировать. Если петлевая группа позволяет снять дверцу путем простого поднятия вверх с направляющих штифтов (без откручивания крепежа), демонтаж настоятельно рекомендуется. Снятую дверцу следует уложить лицевой стороной вниз на подготовленную мягкую подложку. Это радикально снижает риск разбивания стеклокерамики при механической очистке паза. Напротив, если дверца зафиксирована сложными юстировочными болтами, ее демонтаж без крайней необходимости не производится, так как последующая обратная сборка потребует сложной калибровки зазоров. Чугунные дверцы обладают внушительной массой, поэтому снятие и позиционирование следует выполнять с напарником. Перед удалением старого уплотнителя проводится ревизия геометрии рамки: при наличии сквозных трещин в металле или сильной деформации плоскости простая переклейка шнура не восстановит герметичность.
Как удалить старый уплотнительный шнур и подготовить паз
Степень адгезии свежего клеящего состава имеет прямую корреляцию с чистотой контактной поверхности. Остаточные углеродистые фракции и деградировавший силикатный цемент обладают низкой поверхностной энергией, что препятствует смачиванию металла новым клеем и блокирует когезионные связи.
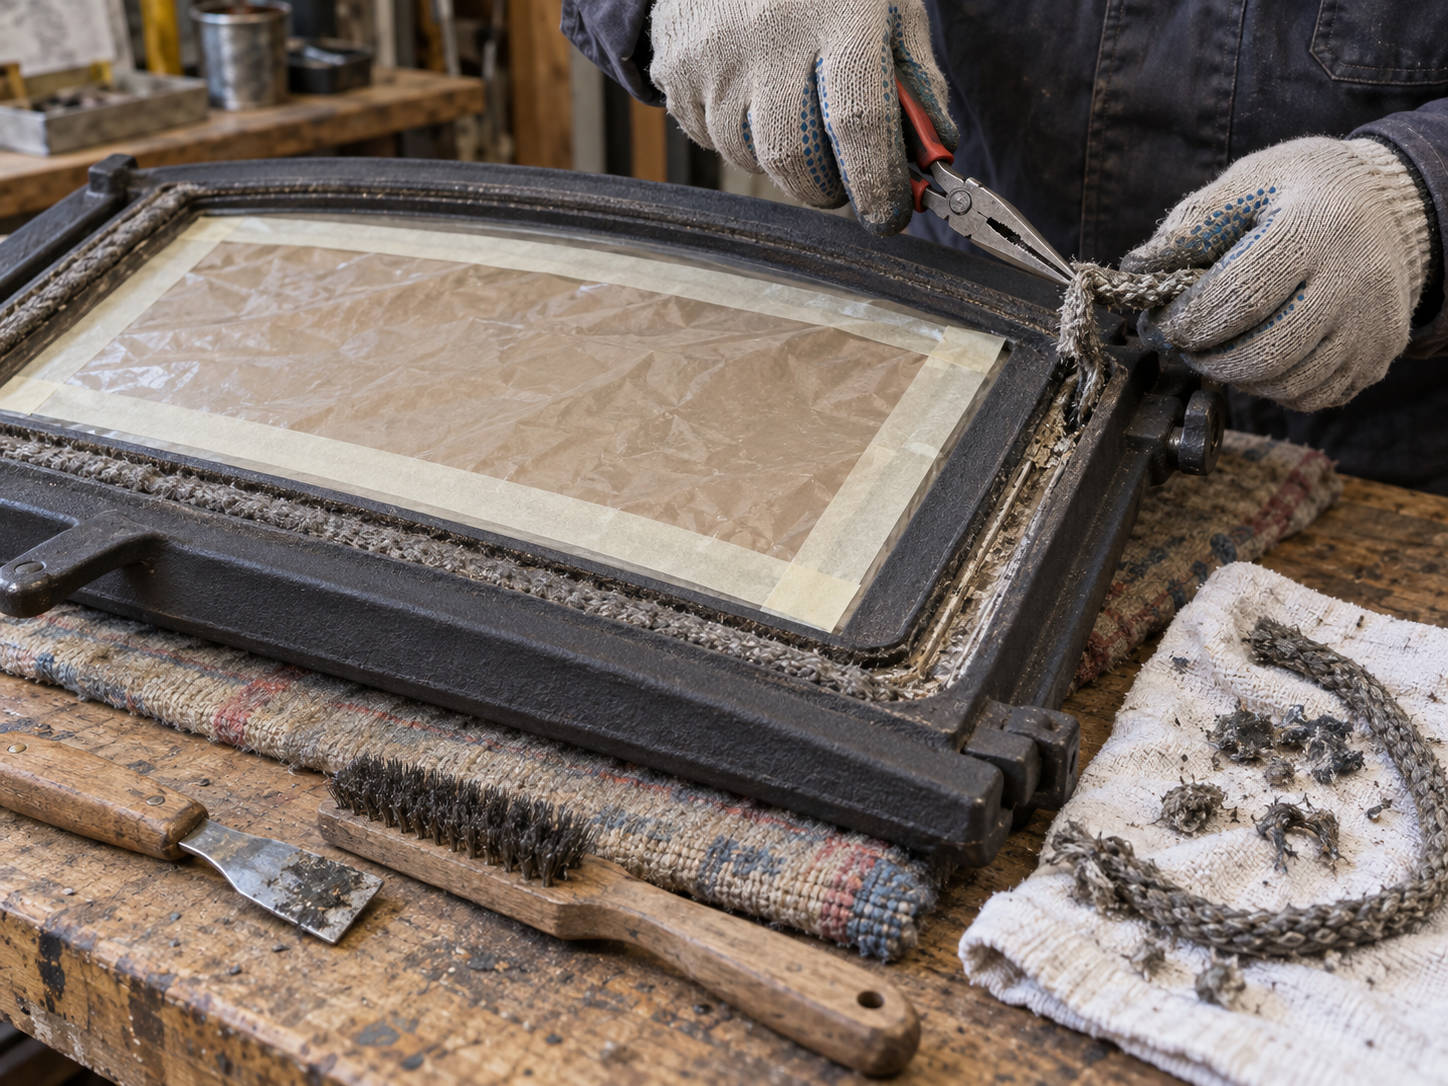
Удаление старого шнура и остатков клея
Процесс демонтажа начинается с локализации точки стыка концов старого контура, которая традиционно находится в геометрическом центре нижней полки дверной рамки. Захватив один из концов плоскогубцами, необходимо плавно, с контролируемым усилием вытянуть шнур из удерживающего канала по всему периметру. После экстракции основного жгута в пазу неминуемо останутся фрагменты прикипевшего стекловолокна и отвердевший валик старого клея.
Очистка канала от остеклованного состава производится с помощью заточенного металлического скребка. Движения должны быть поступательными и аккуратными, чтобы не спровоцировать появление глубоких царапин на дне паза и не повредить заводское антикоррозийное покрытие, если таковое имеется. Применение избыточной силы, ударных инструментов (молотка и зубила) для скалывания клея строжайше запрещено: чугун — высокоуглеродистый сплав, обладающий высокой твердостью, но крайне низкой пластичностью, и ударные нагрузки легко вызывают в нем образование необратимых микротрещин. Практика наклеивания нового шнура поверх не удаленных остатков старого волокна или слоя сажи является грубейшим нарушением технологии, ведущим к моментальному отслоению. Весь генерируемый в процессе очистки мусор, содержащий микроскопические иглы стекловолокна, следует незамедлительно утилизировать с помощью строительного пылесоса, предотвращая его циркуляцию в воздухе помещения.
Очистка и проверка посадочного канала перед монтажом
Финальная подготовка поверхности подразумевает интенсивную обработку паза жесткой проволочной щеткой до появления характерного металлического блеска чугуна. После механического брашинга из канала удаляются остатки дисперсной пыли. Далее поверхность подвергается химическому обезжириванию с применением растворителей, совместимых с металлом и силикатной базой нового клея (ацетон, специализированные очистители тормозов без масел). При работе с растворителями необходимо следить, чтобы жидкость не попала на окрашенные участки фасада, так как термостойкая эмаль часто чувствительна к агрессивной химии.
После обработки необходимо выдержать технологическую паузу для полного испарения летучих фракций растворителя. Проводится тщательный визуальный контроль: паз должен быть абсолютно сухим, ровным и свободным от любых барьеров, препятствующих укладке. Особое внимание уделяется углам с малым радиусом закругления и нишам возле запорного язычка. В этот момент также инспектируется целостность самого канала — отсутствие глубокой язвенной коррозии, сколов бортов и деформаций стенок. Только идеально подготовленная геометрическая база гарантирует равномерное распределение клеевого слоя и предсказуемую посадку шнура на заданную глубину.
Как установить новый уплотнительный шнур: пошаговая инструкция
Монтажный этап требует высокой точности мануальных действий. Правильное позиционирование уплотнителя определяет однородность контактного давления на корпус печи, а следовательно, и эффективность всей системы аэродинамики топочной камеры.
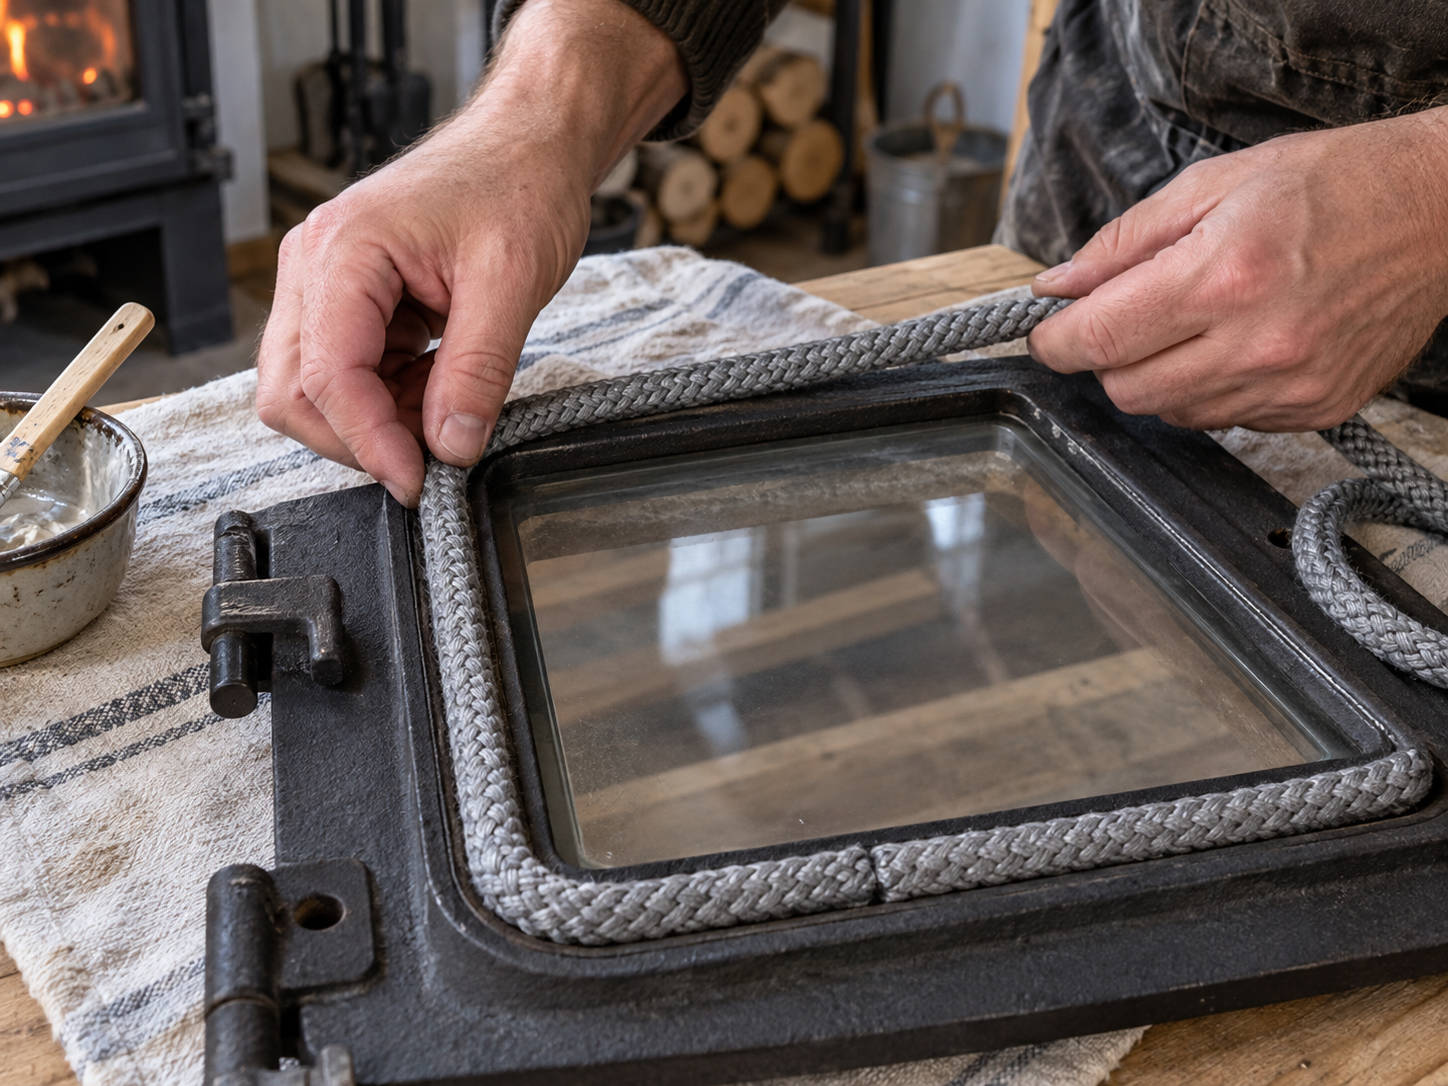
Шаг 1. Примерка, измерение и подрезка нового шнура
До вскрытия тубы с клеем в обязательном порядке проводится сухая примерка нового шнура (dry fit). Уплотнитель аккуратно вкладывается в посадочный канал по всему периметру. На этом этапе подтверждается совместимость выбранного диаметра и профиля паза: материал должен заполнять канал, не проваливаясь в него полностью, но и не выпирая излишне. Тестируется прохождение угловых радиусов, где шнур не должен образовывать острых заломов.
Длина отмеряется путем последовательной прокладки шнура без малейших попыток его натяжения или сжатия. Точка соединения концов подготавливается с учетом допуска: резка осуществляется с припуском в 2–3 мм сверх измеренной длины окружности паза. Этот запас необходим для компенсации микро-провисаний в канале и создания плотного компрессионного контакта между торцами. Чтобы предотвратить расплетение и потерю структуры на концах реза, края шнура рекомендуется плотно бандажировать тонкой полоской термостойкой алюминиевой ленты или специальным монтажным скотчем из ремкомплекта. Подрезка выполняется максимально острым инструментом для получения строго перпендикулярного среза. После отсечения лишнего материала производится финальная повторная примерка контура.
Шаг 2. Нанесение клея и укладка шнура по периметру дверцы
Клеящий силикатный состав подготавливается к нанесению согласно предписаниям изготовителя (некоторые пасты в мягких тубах требуют предварительного разминания для гомогенизации). На дно посадочного канала наносится непрерывный, однородный по толщине валик клея. Нанесение пунктиром или точками не допускается, так как это не обеспечит герметичности контура в самом пазу.
Укладка шнура начинается от центра нижней направляющей. Материал последовательно, миллиметр за миллиметром, вводится в канал и аккуратно прижимается к основанию. Фундаментальное правило монтажа: шнур запрещено растягивать и перекручивать вокруг собственной продольной оси. Скручивание приведет к неравномерной жесткости уплотнения, а растяжение критически уменьшит его рабочий диаметр. Нельзя допускать образования воздушных карманов между металлом, клеем и волокном. В угловых зонах и на изгибах шнур укладывается с легким уплотнением внутрь (созданием микро-напуска), что компенсирует естественное натяжение внешнего радиуса оплетки и предотвращает истончение уплотнителя в углах дверцы. При этом следует избегать чрезмерного вдавливания шнура пальцами в дно паза: материал должен сохранить свой внутренний объем для обеспечения демпфирующих свойств при штатном закрывании замка. Визуально контролируется равномерность выступания шнура над плоскостью рамки на всем протяжении контура.
Шаг 3. Соединение концов и окончательная фиксация уплотнителя
Качественно выполненный стык — залог отсутствия локальных зон паразитного подсоса воздуха. В подавляющем большинстве конструкций место соединения двух концов располагается в центре нижней части рамки. Такое положение обусловлено теплофизикой: нижняя часть дверцы подвергается наименьшему температурному воздействию конвективных потоков, а гравитация минимизирует механические напряжения на отрыв.
Концы шнура соединяются строго встык, торец к торцу. Образование нахлеста (наложения концов друг на друга) недопустимо, так как созданное в этом месте утолщение приведет к точечному давлению на ответную поверхность, перекосу рамки и высокому риску разрушения стекла. Заложенный на этапе подрезки припуск в 2–3 мм позволяет плотно прижать торцы друг к другу, не оставляя физического зазора.
Специфическое исключение составляют некоторые модели зарубежных печей (например, Alpha II или Graphite 8), где конструкторской документацией изначально заложен технологический разрыв (зазор) между концами уплотнителя. Этот разрыв служит каналом фиксированной подачи воздуха для системы обдува стекла. При работе с такими приборами технологический зазор необходимо в точности воссоздать.
После замыкания контура проводится финальная инспекция: проверяется удержание шнура в посадочной геометрии. Излишки силикатного клея, выступившие на поверхность чугуна или стекло, должны быть немедленно удалены слегка влажной салфеткой, пока химический состав не вошел в фазу первоначального схватывания и не превратился в нерастворимый камень.
Высыхание клея и завершение установки дверцы
Процесс полимеризации и дегидратации силикатных клеев определяет итоговую прочность и термоустойчивость узла. Нарушение режимов выдержки нивелирует все предыдущие усилия, приводя к моментальному выкрашиванию связующего при первом же повышении температуры.
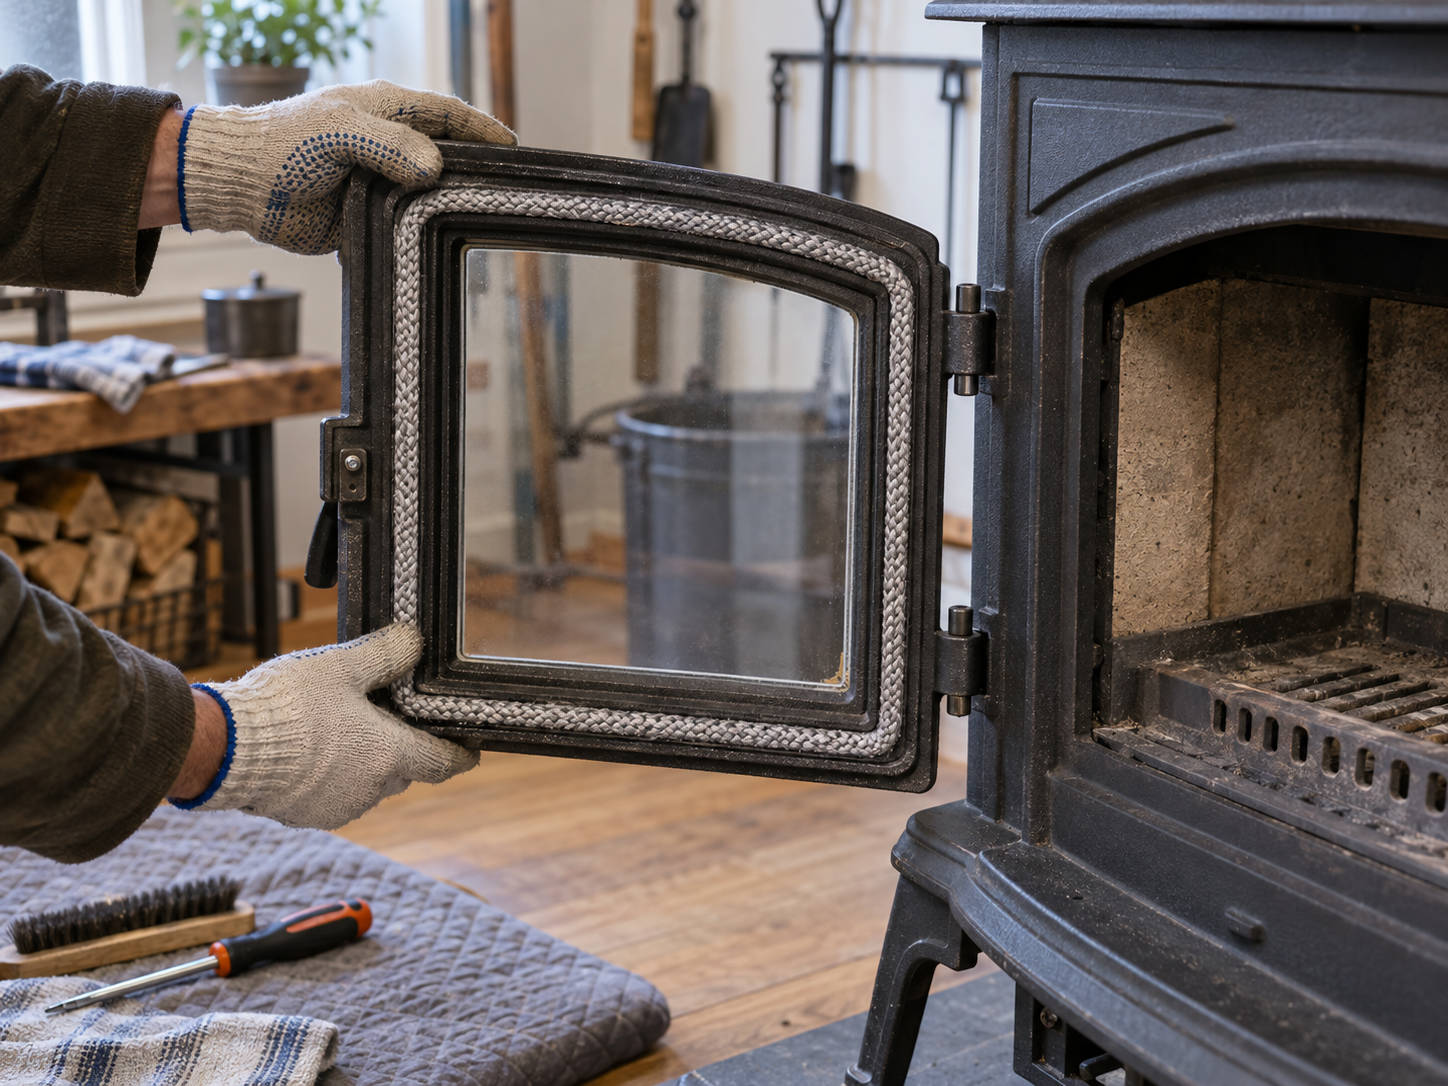
Как выдержать шнур до полного закрепления
На протяжении всего периода химического схватывания уплотнительный шнур обязан находиться в состоянии абсолютного покоя. Режим пространственной фиксации зависит от типа примененного клея: в ряде случаев производитель рекомендует плотно закрыть дверцу, чтобы сформировать правильную геометрию шнура под рабочим давлением. Если же для испарения влаги из мастики требуется активный воздухообмен, дверца остается в открытом положении или на рабочем столе.
Строго запрещается применять избыточное, не предусмотренное конструкцией механическое воздействие для прижатия (например, стягивать снятую дверцу струбцинами или укладывать на нее массивные грузы). Шнур должен адаптироваться к естественным зазорам. Скорость полного отверждения напрямую зависит от термодинамических параметров помещения: при высокой влажности и низкой температуре процесс значительно пролонгируется. Необходимо строго придерживаться времени выдержки, заявленного в спецификации к клею (чаще всего 24 часа). Преждевременные попытки проверить качество склейки путем оттягивания шнура пальцами нарушают еще не сформированные когезионные связи силикатной матрицы и ведут к отслоению.
Установка дверцы на место и подготовка к первой топке
После верификации полного высыхания клеящего состава демонтированная дверца аккуратно возвращается на штатные осевые направляющие петель. Проверяется корректность пространственного позиционирования петельной группы и плавность хода запорного механизма. Шнур должен находиться в границах канала, не вываливаться и не сдвигаться в поперечном направлении при кинематических нагрузках открывания.
Проверяется плавность движения дверной створки: она не должна заклинивать или требовать приложения экстремальных усилий для преодоления сопротивления металла. Первый розжиг печи инициируется исключительно после полного, 100% отверждения химии. Этот этап рассматривается как процесс термообработки (запекания) силикатного цемента. Первый прогрев должен быть медленным, с закладкой минимального количества дров. Резкий скачок температуры спровоцирует взрывообразное кипение остаточной влаги в глубине клеевого шва, что разорвет керамическую структуру. Во время первой топки необходимо контролировать аэродинамику. Если наблюдается выброс дыма в помещение сквозь закрытую дверцу, нетипичный резкий запах продуктов сгорания или неконтролируемое увеличение пламени, эксплуатацию прибора нужно остановить, перекрыть подачу воздуха, дождаться остывания и провести аудит герметичности. Легкий химический запах, связанный с обгоранием технологических пропиток нового шнура, является нормой в первые часы работы.
Как проверить герметичность и прижим дверцы после замены шнура
Полноценная проверка результатов технического обслуживания гарантирует, что теплогенератор восстановлен до заводских параметров безопасности и готов к интенсивной эксплуатации в отопительный сезон.
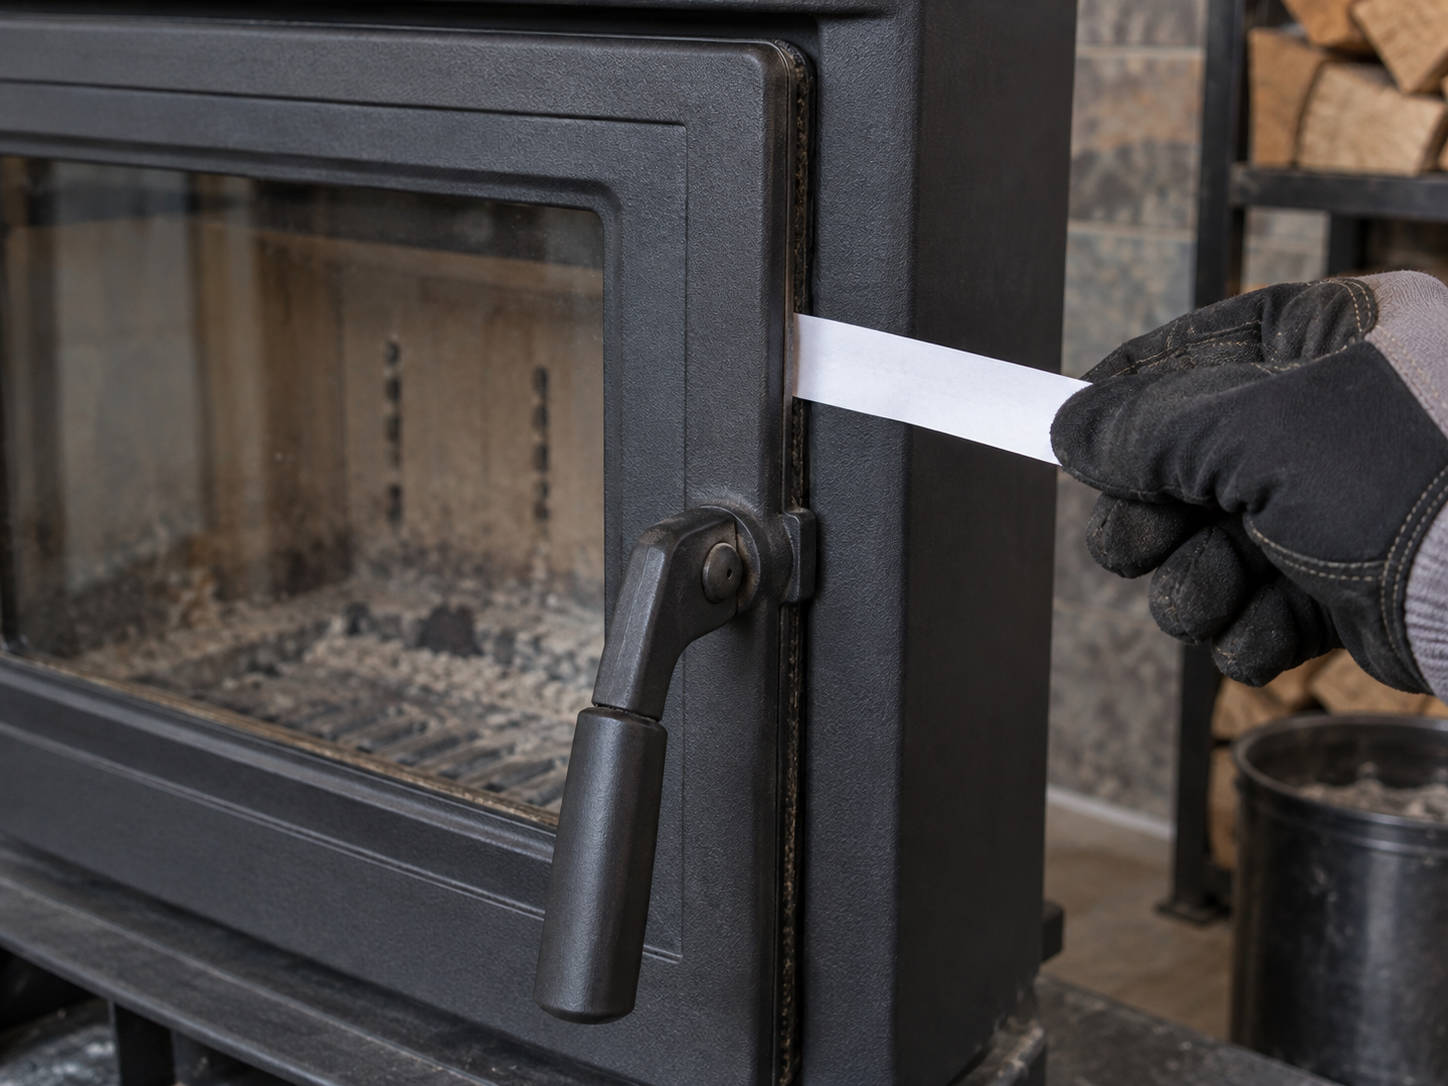
Проверка равномерности прилегания и закрывания дверцы
Проведите тщательный визуальный мониторинг нового уплотнителя по всему рабочему периметру. Шнур должен иметь равномерный профиль выступания из паза. Следует удостовериться в отсутствии локальных зон, где материал чрезмерно утоплен в канал, отклеился от металлического основания или выдавлен наружу. Место стыковки концов в нижней части рамки должно выглядеть монолитно и эстетично.
Проверьте динамику закрывания дверцы и работу ригеля замка. Оцените равномерность остаточных конструкционных зазоров и визуальную параллельность дверной рамки плоскости фасада. Поскольку новый, не подвергшийся температурной усадке и остаточной деформации шнур обладает максимальным объемом и упругостью, для закрывания замка может потребоваться несколько большее усилие, чем было привычно в последнее время. Однако это увеличение должно быть в пределах комфортной эргономики. Если для запирания замка требуется давить на дверцу всем телом или использовать рычаг, это сигнализирует о фундаментальной проблеме: шнур не сел в паз или выбран слишком большой диаметр. Применять грубую силу в таких случаях недопустимо — это прямой путь к поломке эксцентрика замка, деформации петель или разрушению термостойкого стекла, которое не выдержит изгибающего напряжения.
Повторный бумажный тест после установки нового шнура
Для инструментального подтверждения равномерности механического прижима необходимо повторить диагностику с помощью полоски бумаги, в точности соблюдая методологию, описанную в начале статьи. Крайне важно тестировать те же самые контрольные узлы периметра, чтобы иметь возможность объективно сопоставить показатели герметичности до и после технического вмешательства.
При успешной укладке уплотнителя извлечение бумаги в любой точке периметра должно сопровождаться выраженным, равномерным по всему контуру сопротивлением. В некоторых местах трение должно быть таким, чтобы при попытке вытянуть бумагу она рвалась. Если в локальной зоне (например, в верхнем углу, противоположном петле) полоска по-прежнему извлекается без усилий, это детектирует дефицит контактного давления. В таком сценарии диагностика проводится поэтапно: сначала проверяется отсутствие растяжения шнура в этом секторе, затем оценивается геометрия рамы. Если шнур уложен безупречно, проблема кроется в фурнитуре. Многие современные печи-камины оснащены механизмами эксцентриковой регулировки прижима на ответной части замка или юстировочными винтами в петлевой группе. Проведение калибровки прижима по инструкции завода-изготовителя позволит нивелировать этот недостаток. Успешное прохождение механического бумажного теста является отличным показателем качества сборки, однако окончательная оценка безопасности дается только после проведения тепловых испытаний.
Признаки правильной установки и контроль первой топки
О высоком качестве проведенных ремонтно-восстановительных работ свидетельствует комплекс следующих эксплуатационных признаков:
- Новый уплотнительный контур статично удерживается в посадочном профиле и не смещается под воздействием сил трения при штатном маневрировании дверцей.
- Запорный механизм функционирует плавно, фиксация происходит четко, без лязга и ударов металла о металл.
- Тактильно ощущается равномерное распределение давления прижима по всему рабочему периметру.
- Конструкция петель и оси не испытывают деформирующих нагрузок на излом.
- Силикатный клеящий состав завершил процесс дегидратации и надежно фиксирует волокно к чугуну.
- Во время первого прогрева в штатном режиме печь демонстрирует мгновенную и предсказуемую реакцию на изменение положения шиберных заслонок подачи первичного и вторичного воздуха (перевод заслонки в положение «закрыто» приводит к видимому затуханию пламени).
- Отсутствуют любые визуальные или обонятельные маркеры инфильтрации дымовых газов через плоскость закрытой дверцы в атмосферу помещения.
При возникновении малейших подозрений на утечку монооксида углерода (угарного газа) или нарушении герметичности шва дальнейшую эксплуатацию отопительного прибора необходимо приостановить до проведения глубокой ревизии и устранения дефектов.
Частые ошибки и проблемы после замены уплотнительного шнура
Появление проблем сразу после ремонта чаще всего является следствием нарушения технологического протокола, неправильной идентификации материалов или отсутствия калибровки фурнитуры. Системная диагностика позволяет точно локализовать первопричину.
Дверца плохо закрывается или новый шнур мешает работе замка
- Причины: Интегрирован уплотнитель избыточного диаметра; применен материал с чрезмерно плотной структурой плетения, не обладающий нужным коэффициентом сжатия; допущена неравномерная, волнообразная укладка с локальным перекручиванием волокон; сформировано критическое утолщение в месте стыковки из-за нахлеста концов; в глубине посадочного канала не вычищены твердые фракции старого клея; сбиты заводские регулировки снятой дверцы при ее обратном монтаже на направляющие.
- Что проверить: Измерьте толщину шва в зоне нижнего стыка. Визуально оцените, не выпирает ли шнур локально из-за оставленного под ним нагара. Проинспектируйте посадку втулок петель.
- Способ устранения: Запрещается преодолевать сопротивление силой в надежде, что шнур со временем «просядет» под воздействием температуры — это прямой путь к разрушению стеклокерамики. Единственно верное решение — полный демонтаж некорректного уплотнения и инсталляция шнура адекватного сечения с соблюдением технологии торцевой стыковки.
Новый шнур не обеспечивает плотного прилегания
- Причины: Выбран шнур заниженного диаметра; применена плоская лента вместо объемного круглого профиля; мягкий материал чрезмерно утоплен в глубокий П-образный паз; монтажник допустил продольное натяжение шнура при укладке, что привело к эффекту Пуассона и сужению профиля; концы шнура дали усадку, обнажив зазор; отсутствует сцепление с клеем, шнур сместился в пазу; существует фундаментальный перекос рамы или провисание петель, не компенсируемое даже новым уплотнителем.
- Что проверить: Задействуйте бумажный тест для дифференциации ошибки укладки шнура от нарушения геометрии дверцы. Если бумажная полоска свободно скользит по всем граням — проблема в заниженном диаметре шнура. Если прилегание отсутствует только локально — проблема в деформации фурнитуры.
- Способ устранения: При ошибке с габаритами или растяжении материала неизбежна повторная процедура замены. При перекосах требуется провести пространственную юстировку петель и ригелей замка согласно техническому паспорту камина.
Уплотнительный шнур отклеился, выпадает или быстро повреждается
- Причины: Игнорирование этапа механической зачистки и обезжиривания (нанесение клеящего состава на углеродистую сажу); использование нерелевантной химии (высокотемпературный силикон деградировал и выгорел в зоне пламени); нарушение физико-химических процессов нанесения клея (пересыхание валика до укладки шнура); грубое нарушение режима сушки (растопка печи до полимеризации состава, что привело к кипению влаги и взрыву силикатной матрицы); использование шнура неподходящего диаметра, вырываемого из узкого паза; механическое размочаливание волокон острыми краями рамы при закрывании.
- Что проверить: Изучите морфологию выпавшего шнура и состояние клеевого шва на металле. Если клей остался на шнуре, а чугун чист — проблема в отсутствии обезжиривания. Если клей превратился в белый песок — проблема в выгорании (силикон) или закипании (силикат).
- Способ устранения: Если целостность минеральных волокон шнура не нарушена, допускается проведение повторной фиксации после тотальной механической очистки паза, при условии, что это разрешено производителем. При механическом разрушении структуры нитей, их оплавлении или сильной деформации, материал заменяется на новый. Самостоятельное вмешательство следует немедленно прервать и обратиться к профильным специалистам при обнаружении усталостных трещин в чугунном литье, критическом износе эксцентриков замка или при невозможности достичь герметичности после всех доступных регулировок.
| Проблема после замены | Диагностированная причина | Рекомендуемое решение |
| Запирание замка невозможно | Диаметр шнура не соответствует пазу; стык сформирован внахлест. | Полный демонтаж. Инсталляция уплотнителя заводского сечения; стыковка строго торец в торец. |
| Повсеместный провал бумажного теста | Интегрирован слишком тонкий шнур; материал подвергся натяжению при укладке. | Установка нового шнура с добавлением 2–3 мм на погонный метр без механического растягивания. |
| Выпадение контура при первой растопке | Клей нанесен на маслянистую сажу; не соблюден 24-часовой регламент полимеризации. | Абразивная зачистка канала корщеткой, обезжиривание растворителем, повторное приклеивание с соблюдением экспозиции. |
| Деградация шва (запах, белый порошок) | В зоне топки применен органический силиконовый герметик вместо термостойкого. | Удаление герметика, применение неорганического силикатного печного цемента (до 1200 °C). |
Чек-лист: правильная замена уплотнительного шнура в печи-камине
Для систематизации процесса и минимизации риска ошибок ниже представлен краткий и строгий алгоритм выполнения ремонтно-восстановительных работ. Точное следование этой последовательности гарантирует восстановление герметичности камеры сгорания и безопасную эксплуатацию теплового агрегата.
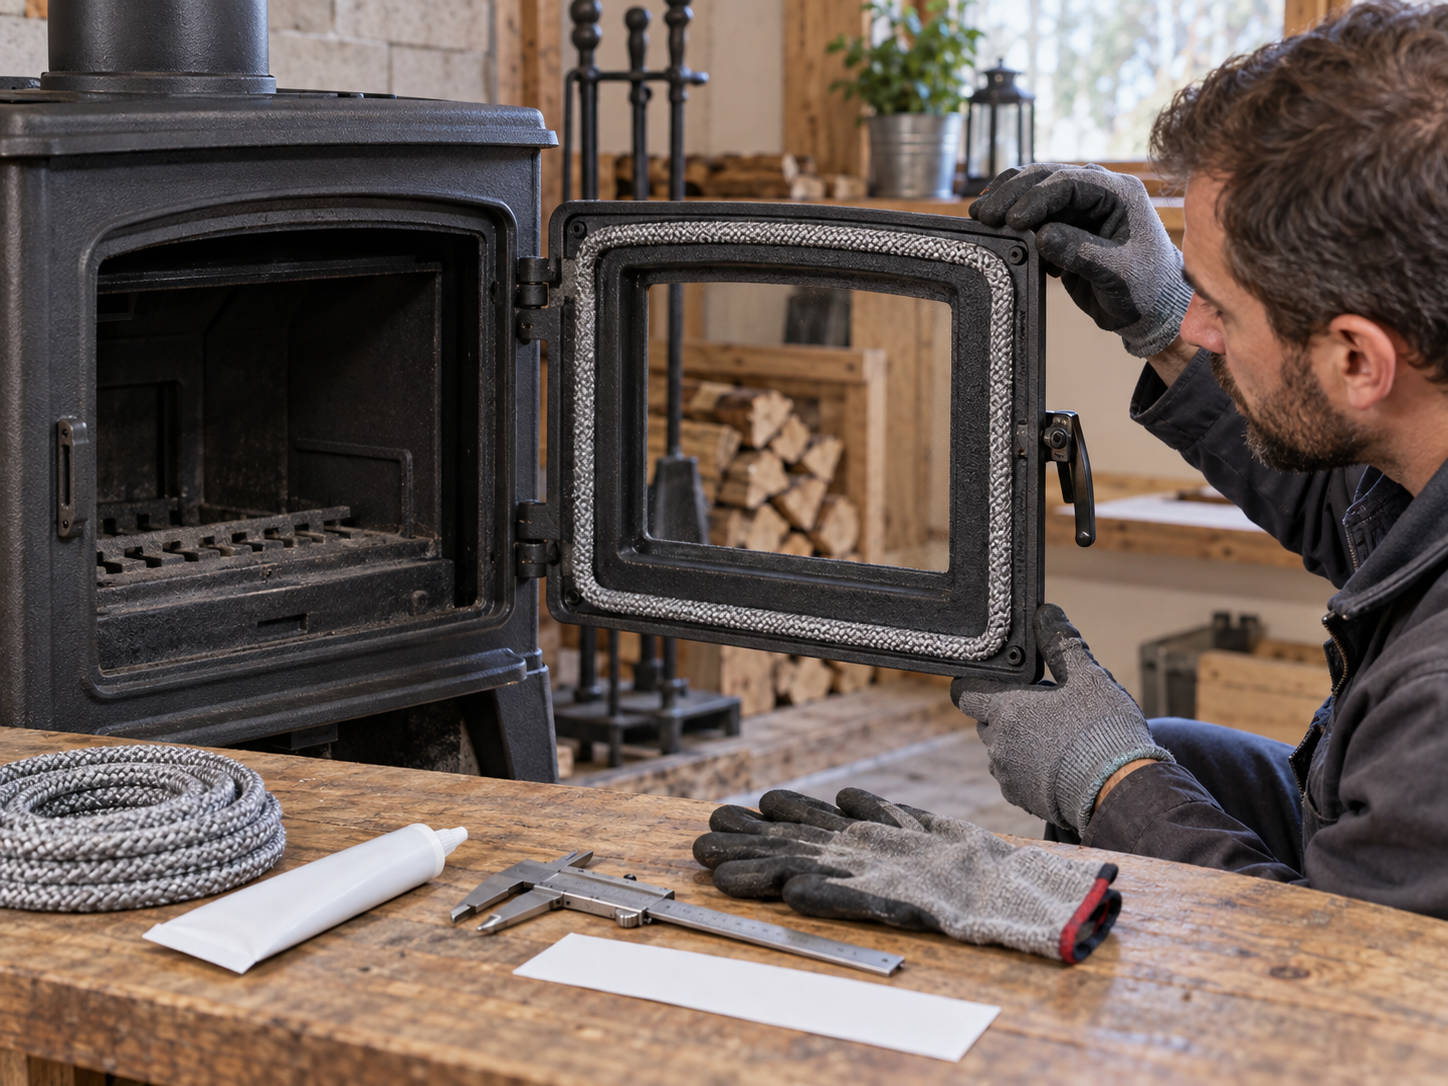
- С помощью стандартизированного теста с бумажной полоской объективно подтвердить критический износ старого уплотнителя.
- Идентифицировать по сервисной документации фабричный диаметр, геометрию сечения и термический класс волокна.
- Заранее приобрести совместимый неорганический силикатный клей (с пределом до 1200 °C), если его использование предусмотрено архитектурой печи.
- Произвести замер длины посадочного канала рулеткой и подготовить специализированный инструмент и СИЗ.
- Убедиться в полном остывании печи до температуры помещения, очистить топку от золы.
- С помощью шабера и плоскогубцев удалить старый контур и крупные фрагменты силикатного цемента.
- Произвести абразивную очистку канала металлической корщеткой до чугуна и обезжирить летучим растворителем.
- Провести сухую примерку нового материала (dry fit) для подтверждения совместимости профиля.
- Отмерить требуемую длину шнура без малейшего продольного растяжения и выполнить чистый срез с запасом 2–3 мм для компенсации усадки.
- Нанести тонкий непрерывный валик силикатного клея на дно паза.
- Равномерно уложить минеральный материал, не допуская перекручивания, натяжения и образования воздушных карманов.
- Сформировать плотный торцевой стык в геометрическом центре нижней части дверной рамки, не допуская нахлеста.
- Выдержать время полной полимеризации и дегидратации силикатной матрицы (как правило, не менее 24 часов).
- Протестировать кинематику дверцы, работу запорного механизма и визуальную равномерность прилегания шнура.
- Продублировать механический бумажный тест для инструментального контроля отсутствия инфильтрации.
- Инициировать первый контрольный прогрев печи на минимальной мощности исключительно после завершения всех проверок и полного отверждения химии.